RC corner 选取:cworst/rcbest/typical 的定义,与 setup/hold 检查的配对规则
SPEF 寄生参数提取 讲过 RC 是怎么从版图里算出来、写成 SPEF 的;MMMC 与 OCV 讲过多角多模式下签核视图怎么组装。这两篇之间还卡着一个经常被一带而过、却直接决定签核悲观度的问题:提取器按哪套工艺偏差来算 R 和 C。金属层的线宽、厚度、层间介质厚度在制造中都会漂,漂到不同极端就对应不同的 RC corner——cworst、rcbest、typical、cBest 这些名字到底谁最坏、谁最快、setup 和 hold 各该配哪一个,选错一个角,要么白修几百条违例,要么硅片上 hold 直接炸。
本文要回答的问题
- cworst、rcbest、typical 这些 RC corner 各自对应什么物理偏差,名字里的 c 和 rc 到底指什么?
- 为什么「电容最大」和「RC 乘积最大」不是同一个 corner?
- setup 检查和 hold 检查分别该配哪个 RC corner,配对规则背后的逻辑是什么?
- RC corner 与 PVT corner 怎么组合成 MMMC 签核视图,常见选角翻车点有哪些?
一、RC corner 从哪里来:金属工艺的偏差维度
后段布线(BEOL)的每一层金属,制造时至少有四个量在漂:线宽 W、金属厚度 T、层间介质(ILD)厚度 H、介质常数 k。先进节点再加 CMP 凹陷(dishing)和刻蚀侧壁角。这些偏差对寄生参数的影响方向并不一致:
- 线变宽、介质变薄 → 对地电容和耦合电容都变大,电阻变小(横截面积变大);
- 线变窄、金属变薄 → 电阻显著变大,电容变小;
- 介质变厚 → 电容变小,电阻基本不受影响。
也就是说 R 和 C 不可能同时取到各自的理论最大值——物理上不存在「R 最大且 C 最大」的角。这正是 RC corner 要分成 cworst / rcworst 两档的根本原因:一个把 C 推到最大(R 相应偏小),一个把 RC 乘积推到最大。提取工具拿到的是 foundry 在 PDK 里给的 nXT_GRD/ICT/quantus techfile 偏差表,每一档 corner 对应一组 W/T/H 的偏移组合,细节见 芯片寄生 RC 提取。
二、五种常见 RC corner 的定义对照
不同 foundry、不同提取工具的命名略有差异(StarRC 用 cworst/rcworst,Quantus 用 cmax/rcmax,本质是同一套语义),主流的五档如下:
| corner | 别名 | 偏差取向 | R | C | 典型用途 |
|---|---|---|---|---|---|
| typical | nominal | 全部取标称值 | 标称 | 标称 | 早期迭代、功耗签核基准 |
| cworst | cmax | C 最大(线宽+、介质薄) | 偏小 | 最大 | setup(耦合噪声敏感场景) |
| rcworst | rcmax / worst | RC 乘积最大 | 大 | 大 | setup 签核主用 |
| rcbest | rcmin / best | RC 乘积最小 | 小 | 小 | hold 签核主用 |
| cbest | cmin | C 最小 | 偏大 | 最小 | hold、噪声下限分析 |
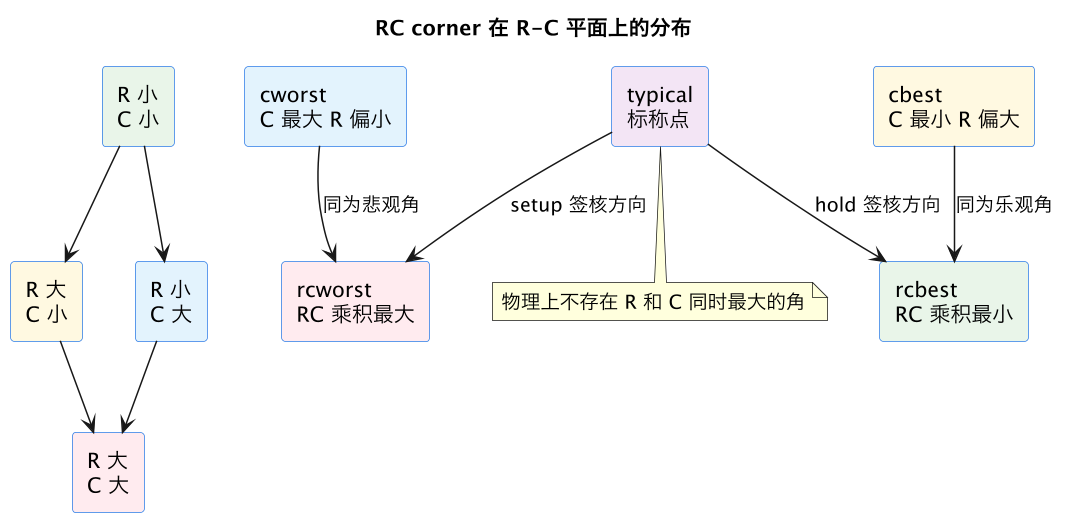
这张图的核心信息是:四个 corner 落在 R-C 平面的四个象限附近,rcworst 和 rcbest 才是「乘积」意义上的两端,cworst/cbest 是只把电容推到极端的辅助角。时序路径延迟大头是 Elmore 延迟(正比于 RC 乘积),所以 setup/hold 的主力角是 rcworst/rcbest;cworst 的价值在于耦合电容最大——串扰(crosstalk)引起的增量延迟在 cworst 下最凶,对 SI 敏感的设计要把它纳入 setup 检查集合。
用一组具体数字感受量级:一条 200 微米的中层金属互连,标称下 R 约 20 欧姆、C 约 40 飞法,驱动门的等效延迟里互连部分约占 15%。切到 rcworst,线宽缩 10%、金属薄 8%,R 能涨到 26 欧姆以上,C 也上浮,互连延迟涨三四成;切到 rcbest 则反过来缩两三成。对一条裕量只有几十皮秒的关键路径,这点差别就是过与不过的分水岭。先进节点(7 纳米以下)下层金属电阻率飙升,互连延迟占比普遍过半,RC corner 选错的代价被进一步放大。
还有一点容易忽略:同一个 design 的不同层可以处于不同 corner 状态。提取器按层查偏差表,所以 SPEF 里上层厚金属和下层细金属的偏差方向天然一致地写在一个 corner 文件里,不需要、也不允许工程师手工「混搭」——把 A 次提取的上层和 B 次提取的下层拼进一份 SPEF 是交付事故,等价于造了一个物理上不存在的工艺点。
三、配对规则:什么检查配什么角
RC corner 选取的配对逻辑只有一句话:setup 怕路径变慢,配最悲观的角;hold 怕路径变快,配最乐观的角。展开成规则表:
| 时序检查 | 数据路径(data path) | 时钟路径(clock path) | 推荐 RC corner |
|---|---|---|---|
| setup | 越慢越危险 | launch 慢/capture 快最危险 | rcworst(SI 敏感加 cworst) |
| hold | 越快越危险 | launch 快/capture 慢最危险 | rcbest(或 cbest) |
| 功耗/leakage 基准 | — | — | typical |
| 电迁移(EM) | 电流密度 | — | rcworst 配高温 PVT |
hold 配 rcbest 的道理值得多说一句:hold 违例发生在数据变化太快、时钟还没采稳的时候,数据路径的互连延迟越小越凶险,所以要用 RC 乘积最小的角把数据路径算得尽可能快。有些项目对 hold 更保守,用 cbest——电容最小意味着缓冲器输出充放电更快、翻转更陡,配合 OCV 降额能兜住更极端的快速路径。反过来,拿 rcworst 去查 hold 是新手最常见的错:看起来「worst」就该管所有坏事,实际上它把数据路径算慢了,把真正的 hold 风险藏掉了。
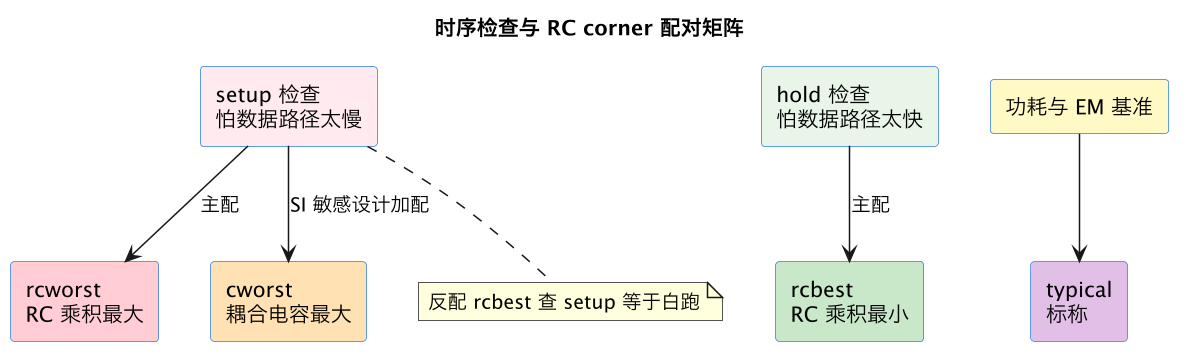
图上两条红色连线是 setup 的配对:rcworst 打底,cworst 补充串扰场景;绿色是 hold 的配对。注意 setup 与 hold 的 corner 永远不能互换——互换不是「更保守」,是「检查了不存在的风险、放过了真实的风险」。
四、装进 MMMC:RC corner 只是三元组之一
一个完整的签核角(signoff corner)是 PVT(工艺/电压/温度)+ RC corner + 工作模式 的三元组,RC corner 只是其中一维。常见的组合纪律(与 dataflow X2 多角多模式 的视图组装一致):
- setup 签核:低电压、高温(先进节点低温反转则高低温都查)、SS 工艺 + rcworst;
- hold 签核:高电压、FF 工艺、按节点选温度 + rcbest;
- 每个功能/测试模式都要在上述角下各跑一遍,模式与角做笛卡尔积。
工程上的翻车点多半不在规则本身,而在执行。典型剧本有三:早期迭代为了省机器只跑 typical,后期切 rcworst 突然冒出上千条 setup 违例,修到天亮;SPEF 是 cworst 提取的、lib 却按 rcworst 降额,寄生角与降额角错位,签核结论整体不可信;最隐蔽的一种是层次化流程里顶层与某个硬核的 RC corner 版本不一致——硬核随货只给了 rcbest 的 SPEF,顶层签核却需要 rcworst,临到 sign-off 才发现要重新找 IP 供应商要数据。防线有两条:一是每份 SPEF 文件名和头注释里带 corner 标识,交付时按 SPEF/SDF 数据格式 的清单核对角名与视图定义一致;二是把「每个视图的 parasitic corner」写进 sign-off checklist,评审时逐视图对账,硬核 IP 的可用 corner 清单提前一个里程碑冻结。
温度与 RC corner 的耦合也值得记一笔:金属电阻温度系数为正(约每度 0.3%),高温下 R 进一步变大,所以 setup 签核的「高温 SS 工艺 + rcworst」是双重悲观的正确叠加;而低温反转节点上 hold 反而要在低温角复查。这些组合在 MMMC 与 OCV 的视图表里是一行一行列死的,RC corner 列错一个,整张矩阵的可信度就塌一角。
这一篇在知识体系里的位置
本篇是寄生参数链路上的一环:上游 SPEF 寄生参数提取 讲 RC 怎么算出来、corner 对应的 techfile 偏差从哪来;本篇讲提取出来的多套 SPEF 该按什么规则配给 setup/hold;下游 MMMC 与 OCV 把配好角的视图组装成完整签核矩阵,dataflow X2 给出模式与角的管理框架,芯片寄生 RC 提取 则深入提取引擎内部。
总结
RC corner 选取的本质是按制造偏差给互连延迟定悲观度:R 和 C 物理上不能同时最坏,所以 setup 配 RC 乘积最大的 rcworst(SI 敏感加 cworst)、hold 配乘积最小的 rcbest,typical 只用于早期迭代和功耗基准;角配错不是更保守,而是检查了错误的风险。