宽金属开槽规则:metal slotting 为什么必须打、工具怎么自动开、检查速查
更新时间:2026-10-05。在布线层里,普通信号线又细又密,而电源轨、时钟主干、顶层走线动辄几微米宽。工艺厂对这种「宽金属」有一条统一的 DRC 要求:宽度超过阈值就必须在线上周期性地开出矩形空槽,这就是 metal slotting(开槽)规则。它和 dummy 金属填充的 CMP 动机 同源——都是让铜在后道工序里「待得住」——但手段相反:一个是补,一个是挖。本篇把宽金属开槽规则的目的、自动开槽工具的行为和评审速查一次讲清。
本文要回答的问题
- 宽金属开槽规则到底防什么:应力、电迁移、CMP 三件事各起多大作用?
- 工艺规则文件里 slot 规则长什么样,关键参数是哪几个?
- P&R 工具与 signoff 工具分别在什么时机自动开槽?
- 自动开槽有哪些常见翻车点,评审时怎么快速核对?
一、宽金属为什么要开槽:三个物理动机
先看应力。铜和周围介质(low-k、氧化硅)的热膨胀系数差好几倍,从几百摄氏度的制程温度降到室温,宽而连续的铜膜内部会累积很大的热机械应力。膜越宽、越长,应力越集中,后果是介质开裂、铜层隆起甚至层间分层。开槽把一整块宽铜切成若干窄条,应力在槽边释放掉,等效于给薄膜「打伸缩缝」。
再看电迁移(electromigration,金属原子被电子风吹着跑的失效机制,背景见 信号 EM 与电源 EM 的辨析)。宽线上电流密度虽然平均下来不高,但在 via 落点、转角处会出现电流拥挤(current crowding),是 EM 的薄弱点。开槽把电流强制分流到多条窄条上,配合槽两端保留的「横档」,让电流路径更均匀;同时槽也是 EM 失效的阻挡墙——某一条窄条长出空洞,裂纹不会横向蔓延到隔壁条。对电源主干这类大电流网络,slot 之后每条窄条还要分别过 EM 电流密度检查,思路和 via ladder 对大驱动单元的 EM 加固 是一致的:把大路拆成多股,每股单独达标。
最后是 CMP(化学机械抛光)。铜工艺靠电镀填沟槽再抛光,过宽的铜面在抛光时会被磨头「掏空」,形成凹陷(dishing),旁边介质被磨出侵蚀(erosion)。宽线开槽后,等效线宽回到抛光友好的范围,dishing 深度大幅下降。这一点和 dummy fill 互补:fill 解决「太稀」,slot 解决「太宽」,两者共同把版图密度和线宽都收敛到 CMP 的工艺窗口里。
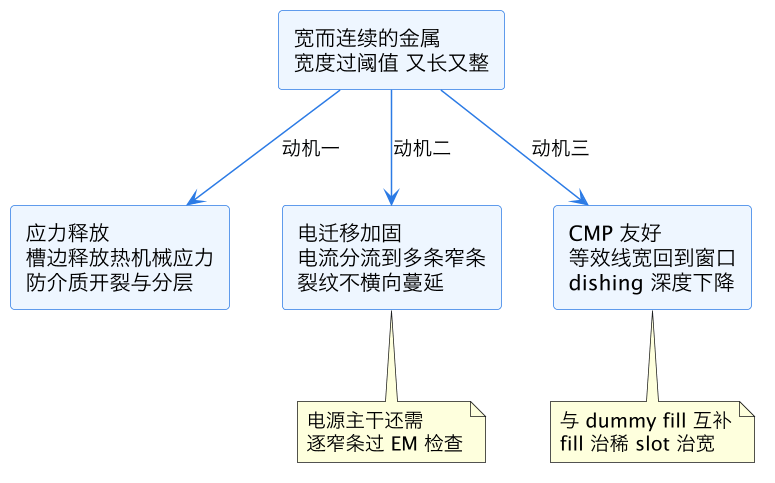
这张图抓住一点:三个动机共用同一个手段,但各自的「达标判据」不同——应力看的是槽有没有打全,EM 看的是开槽后每股电流密度,CMP 看的是等效线宽和密度,评审时要分开对账。
二、slot 规则长什么样:关键参数速查
工艺厂的 DRC 规则文件里,slot 规则通常按层给出,表述为「宽度超过 W 的金属,必须开尺寸不小于 a×b、间距不超过 s 的槽,槽到金属边缘的留边不小于 e」。真正要记的参数就五个:
| 参数 | 典型含义 | 评审关注点 |
|---|---|---|
| 触发宽度 W | 多宽算「宽金属」,层越高 W 越大 | 顶层/厚金属层阈值与低层不同 |
| 槽尺寸 a×b | 槽的最小长宽,太小刻蚀不出来 | 槽尺寸低于下限等于没打 |
| 槽间距 s | 相邻槽最大间距,决定开槽密度 | 间距超了应力释放不达标 |
| 边缘留边 e | 槽到外轮廓的最小距离 | 留边不足会削弱窄条机械强度 |
| 横档长度 | 槽两端保留的连接桥长度 | 太短电流拥挤,太长应力释放差 |
一个容易踩的坑:触发宽度是「局部宽度」判定。一根线大部分只有 1 微米宽,但中途有一小段扩到 3 微米的加宽区(via array 落点常见),这一段也要开槽——只看整条线的名义宽度会漏判。
三、自动开槽:工具在什么时候、按什么逻辑打槽
主流流程里 slot 是自动完成的,但发生在两个不同环节。第一处在 P&R 工具内:详细布线结束后跑 signoff 前的 insert_metal_slot(不同工具命令名不同)或集成在 route 收尾步骤里,工具扫描所有超过触发宽度的 wire 与 special net(电源/地主干是重灾区),按规则表自动排布槽阵列,同时保证槽阵列避开 via、跳线和其它层的约束区。详细布线收尾节奏见 详细布线 DRC 收敛。第二处在签核阶段:物理验证工具的 DRC deck 里 slot 是独立规则组,GDS 出带前做终验,缺的由 fill/slot 引擎在 signoff 数据上补打,坐标见 物理验证签核流程。
自动开槽的内部逻辑可以概括成四步,下图按顺序看:
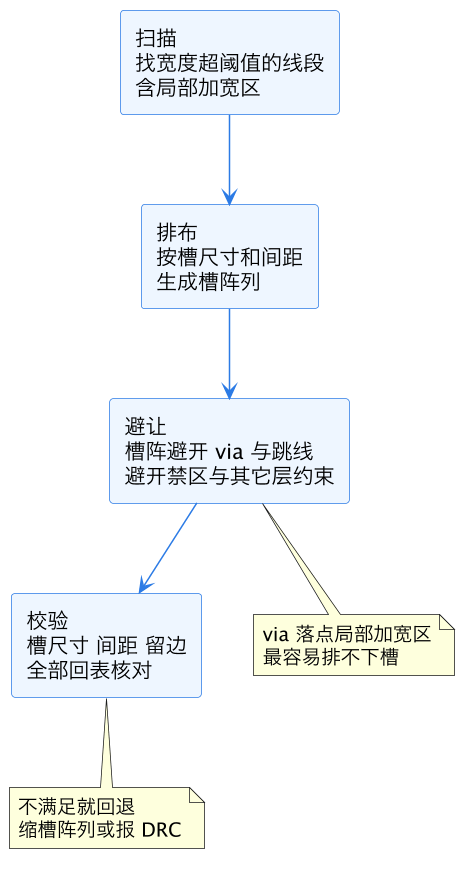
注意第三步「避让」是翻车高发区:via array 落点的加宽金属本来就挤,槽阵排不进去时,工具要么缩小槽阵(可能违反最小槽尺寸),要么干脆留一个 slot DRC 让后端人工处理。所以自动开槽跑完不等于干净,必须过 DRC 报告。
四、常见翻车点与评审速查
实际项目里 slot 相关的返工集中在四类。第一类是「忘了打」:手工拉的宽线(顶层 RDL、ECO 补线)没走自动开槽流程,DRC 一挂几百条;金属层 ECO 尤其要注意,metal-only ECO 流程 里补的宽线必须重新过 slot 引擎。第二类是「打了但避让过度」:via 密集区槽阵被避让逻辑切得支离破碎,留下间距超标的孤岛。第三类是「EM 漏算」:开槽改变了每股窄条的实际宽度,电源网要按槽后宽度重算电流密度,直接用开槽前的报告会虚标裕量。第四类是「和 fill 打架」:slot 是挖空、dummy fill 是填空,两者作用区域重叠时 fill 引擎可能把槽当空隙又填回去——主流工具靠 slot 区域标记防呆,但跨工具(P&R 打槽、验证工具补 fill)交接时要确认标记传递了。
评审速查清单,按顺序核对五条即可:
- DRC 报告 slot 规则组清零,没有靠 waiver 糊掉的真违例(waiver 纪律见 DRC waiver 管理)。
- 抽几根最宽的电源主干目检:槽阵列完整、间距均匀、via 落点附近没有「缺槽大铜面」。
- 开槽后的 EM 报告按槽后宽度出具,每股窄条电流密度达标。
- 手工宽线与 ECO 补线确认过了一遍 slot 引擎,而不是只在自动流程覆盖范围内打。
- slot 区域与 dummy fill 区域不重叠,fill 报告里没有填进槽内的异常。
这一篇在知识体系里的位置
本篇是 EDA 后端「金属可靠性三件套」之一:slotting 治宽,dummy 填充 治稀,天线规则(metal jumper 修天线)治充电。三者都在详细布线之后、GDS 出带之前收敛,最终汇入 签核收敛数据流 的检查看板。遇到宽线 DRC 报错、EM 报告异常或 CMP 相关良率问题时,按本篇第四节清单回查即可。
总结
宽金属开槽规则要求超过触发宽度的金属线周期性开出矩形槽,一石三鸟:释放热机械应力防止介质开裂、把电迁移电流分流到多条窄条并挡住裂纹蔓延、让等效线宽回到 CMP 抛光窗口抑制 dishing。工程上靠 P&R 工具的自动开槽引擎按「扫描—排布—避让—校验」四步打槽,via 落点的局部加宽区是翻车高发点;评审时盯住 slot DRC 清零、槽后宽度重算 EM、手工宽线过槽、slot 与 dummy fill 不打架这四件事,就能把这条规则稳稳收进口袋。